

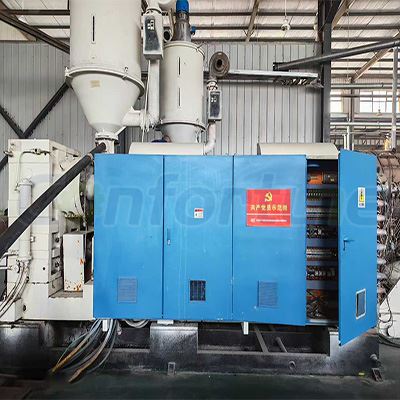


Hej tamo! Kao dobavljač rabljenih ekstrudera za plastične cijevi, iz prve ruke uvjerio sam se u važnost osiguravanja ujednačene debljine stijenke u proizvedenim cijevima. Ne radi se samo o estetici; to je ključno za performanse i izdržljivost cijevi. U ovom blogu ću podijeliti nekoliko savjeta kako to postići korištenjem rabljenog ekstrudera za plastične cijevi.
Razumijevanje osnova
Prvo, hajde da razgovaramo o tome zašto je ujednačena debljina zida važna. Cijevi s nedosljednom debljinom zida mogu dovesti do slabih mjesta, što može uzrokovati curenje ili kvarove pod pritiskom. Ovo može biti velika glavobolja i za proizvođača i za krajnjeg korisnika.
Kada koristite rabljeni ekstruder plastičnih cijevi, postoji nekoliko ključnih faktora koji mogu utjecati na debljinu stijenke. Prvi je sam ekstruder. Vremenom se komponente ekstrudera mogu istrošiti, što može dovesti do neravnomjernog protoka plastike. Na primjer, istrošeni vijak može uzrokovati nedosljedno topljenje i miješanje plastike, što rezultira varijacijama u debljini zida.
Pregled i održavanje mašina
Prije nego što počnete proizvoditi cijevi, bitno je da vaš rabljeni ekstruder plastičnih cijevi izvršite temeljitu inspekciju. Provjerite vijak, cijev i matricu da li ima znakova istrošenosti. Ako primijetite bilo kakvo značajno oštećenje, možda bi bilo vrijedno zamijeniti dijelove. Dobro održavan ekstruder će vjerojatnije proizvoditi cijevi s ujednačenom debljinom stijenke.
Redovno održavanje je takođe ključno. Redovno čistite ekstruder kako biste spriječili nakupljanje plastičnih ostataka, koji mogu utjecati na protok plastike. Podmažite pokretne dijelove prema preporuci proizvođača kako biste osigurali nesmetan rad.
Izbor plastičnog materijala
Vrsta plastičnog materijala koji koristite takođe može imati veliki uticaj na debljinu zida. Različite plastike imaju različita svojstva tečenja, a neke su sklonije neravnomjernoj raspodjeli od drugih. Prilikom odabira plastičnog materijala uzmite u obzir njegov indeks tečenja taline (MFI). Veći MFI ukazuje da plastika lakše teče, što može pomoći u postizanju ujednačenije debljine stijenke.
Također je važno osigurati da je plastični materijal dobrog kvaliteta. Kontaminirana ili degradirana plastika može uzrokovati probleme tokom procesa ekstruzije, što dovodi do nedosljedne debljine stijenke. Pobrinite se da plastiku skladištite pravilno, daleko od vlage i topline, kako biste spriječili propadanje.
Dizajn i podešavanje kalupa
Matrica je jedna od najkritičnijih komponenti kada je u pitanju postizanje ujednačene debljine zida. Matrica oblikuje plastiku u željeni oblik cijevi, a bilo kakve nesavršenosti u kalupu mogu rezultirati neravnim zidovima.
Kada koristite rabljeni ekstruder plastičnih cijevi, provjerite ima li na matrici znakova oštećenja ili istrošenosti. Ako je potrebno, dajte matricu ponovo obraditi ili zamijeniti. Možda ćete također morati podesiti matricu kako biste osigurali da plastika teče ravnomjerno. To može uključivati podešavanje razmaka matrice ili temperature matrice.
Na primjer, ako primijetite da je zid cijevi deblji s jedne strane od druge, možete pokušati podesiti razmak matrice na toj strani kako biste omogućili da više plastike teče kroz nju. Također možete podesiti temperaturu matrice kako biste promijenili viskozitet plastike, što može pomoći u postizanju ravnomjernijeg protoka.
Kontrola procesa
Kontrola procesa ekstruzije je neophodna za osiguranje ujednačene debljine zida. Ovo uključuje kontrolu temperature, pritiska i brzine ekstrudera.
Temperatura ekstrudera utiče na viskozitet plastike. Ako je temperatura preniska, plastika možda neće teći kako treba, što će rezultirati neujednačenom debljinom stijenke. S druge strane, ako je temperatura previsoka, plastika se može degradirati, što također može uzrokovati probleme. Važno je pronaći pravi temperaturni raspon za određeni plastični materijal koji koristite.
Pritisak je još jedan važan faktor. Pritisak u ekstruderu utiče na brzinu protoka plastike. Ako je pritisak prenizak, plastika možda neće proći ravnomjerno kroz kalup, što dovodi do varijacija u debljini stijenke. Ako je pritisak previsok, može uzrokovati širenje ili pucanje cijevi. Možete pratiti i podešavati pritisak pomoću senzora pritiska i ventila.
Brzina ekstrudera također igra ulogu. Konzistentna brzina ekstruzije pomaže da se osigura ujednačen protok plastike. Ako je brzina prebrza, plastika možda neće imati dovoljno vremena da se otopi i pravilno promiješa, što rezultira neujednačenom debljinom stijenke. Ako je brzina presla, to može biti neefikasno i može dovesti do problema s previše hlađenjem plastike.
Kontrola kvaliteta
Čak i uz najbolje održavanje mašina, odabir materijala i kontrolu procesa, i dalje je važno imati uspostavljen sistem kontrole kvaliteta. To može uključivati korištenje alata kao što su mjerači debljine stijenke za mjerenje debljine cijevi u pravilnim intervalima.
Ako utvrdite da debljina stijenke nije unutar prihvatljivog raspona, možete prilagoditi proces ekstruzije. Na primjer, ako je debljina stijenke u nekim područjima predebela, možete pokušati povećati brzinu ekstruzije ili smanjiti pritisak.
Povezani proizvodi
Ako ste na tržištu za rabljene ekstrudere za plastične cijevi, imamo na raspolaganju nekoliko sjajnih opcija. Pogledajte našePolovna proizvodna linija PE ekstruzijskih cijevi,Polovna PE Pipe Productino linija, i110 - 315 mm HDPE ekstruder cijevi. Ove mašine su u dobrom stanju i mogu vam pomoći u proizvodnji visokokvalitetnih cevi sa ujednačenom debljinom zida.


Zaključak
Osiguravanje ujednačene debljine stijenke cijevi proizvedenih rabljenim ekstruderom plastičnih cijevi zahtijeva kombinaciju održavanja mašine, odabira materijala, kontrole procesa i kontrole kvaliteta. Slijedeći ove savjete, možete povećati šanse za proizvodnju cijevi koje zadovoljavaju tražene standarde.
Ako ste zainteresirani za kupovinu rabljenog ekstrudera za plastične cijevi ili imate bilo kakva pitanja o našim proizvodima, ne ustručavajte se kontaktirati. Tu smo da vam pomognemo da pronađete pravo rješenje za vaše potrebe proizvodnje cijevi.
Reference
- Priručnik o tehnologiji ekstruzije plastike, treće izdanje od Allana A. Griffa.
- Osnove ekstruzije plastificiranja James L. White i Jose F. Carvalho.