

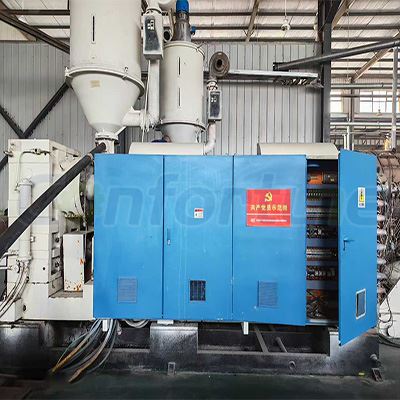


Hej tamo! Kao dobavljač linije za ekstruziju polovnih PE cevi, često me pitaju o sistemu kontrole ovih mašina. Dakle, mislio sam da napišem post na blogu kako bih podijelio neke uvide u to kakav je kontrolni sistem korištene linije za ekstruziju PE cijevi.
Prvo, hajde da razgovaramo o tome šta radi linija za ekstruziju PE cevi. To je mašina koja uzima polietilensku (PE) smolu i pretvara je u cijevi različitih veličina i debljina. Proces uključuje zagrijavanje smole dok se ne otopi, a zatim je progurati kroz matricu kako bi dobila oblik cijevi. Kontrolni sistem linije za ekstruziju igra ključnu ulogu u osiguravanju da ovaj proces teče glatko i da proizvedene cijevi ispunjavaju tražene standarde kvaliteta.
Osnove sistema upravljanja
Kontrolni sistem korišćene linije za ekstruziju PE cevi je poput mozga mašine. Odgovoran je za praćenje i kontrolu svih ključnih procesa i parametara uključenih u proces ekstruzije. Ovo uključuje stvari kao što su temperatura zona grijanja, brzina puža ekstrudera, pritisak u kalupu i brzina hlađenja cijevi.
Jedna od glavnih komponenti kontrolnog sistema je programabilni logički kontroler (PLC). PLC je specijalizovani računar koji je dizajniran za kontrolu industrijskih procesa. Koristi skup unaprijed programiranih instrukcija za praćenje i podešavanje različitih parametara linije za ekstruziju u realnom vremenu. Na primjer, ako temperatura u jednoj od zona grijanja postane previsoka, PLC može automatski smanjiti snagu grijača kako bi se temperatura vratila na željeni nivo.
Drugi važan dio kontrolnog sistema je interfejs čovjek-mašina (HMI). HMI je ekran osetljiv na dodir koji omogućava operateru interakciju sa kontrolnim sistemom. Preko HMI-ja, operater može podesiti željene parametre za proces ekstruzije, pratiti trenutni status mašine i primati upozorenja ako se pojave problemi. Na primjer, ako tlak u kalupu premašuje sigurnu granicu, HMI će prikazati alarm kako bi obavijestio operatera.
Kontrola temperature
Kontrola temperature je jedan od najkritičnijih aspekata procesa ekstruzije PE cijevi. Polietilensku smolu treba zagrijati na odgovarajuću temperaturu kako bi se rastopila i glatko tekla kroz ekstruder. Ako je temperatura preniska, smola se neće pravilno otopiti, što može dovesti do nekvalitetnih cijevi s neujednačenom debljinom stijenke. S druge strane, ako je temperatura previsoka, smola se može degradirati, što rezultira cijevima smanjene čvrstoće i izdržljivosti.
Kontrolni sistem korišćene linije za ekstruziju PE cevi obično ima više zona grejanja duž dužine cevi ekstrudera. Svaka zona grijanja opremljena je vlastitim temperaturnim senzorom i grijačem. PLC kontinuirano prati temperaturu svake zone i prilagođava snagu grijača prema potrebi za održavanje podešene temperature. Ovo osigurava da se smola zagrije ravnomjerno i da proces ekstruzije teče glatko.


Kontrola brzine zavrtnja
Brzina vijka za ekstruder također igra ključnu ulogu u kvaliteti proizvedenih cijevi. Vijak je odgovoran za transport rastopljene smole iz spremnika do kalupa. Ako je brzina zavrtnja preslaba, brzina proizvodnje će biti niska, a cijevi mogu imati hrapavu površinu. Suprotno tome, ako je brzina zavrtnja previsoka, smola se možda neće pravilno pomiješati, što može dovesti do cijevi s nedosljednim svojstvima.
Kontrolni sistem omogućava operateru da podesi željenu brzinu zavrtnja preko HMI. PLC zatim podešava brzinu motora koji pokreće vijak kako bi održao podešenu brzinu. Pored toga, kontrolni sistem takođe može da prati obrtni moment zavrtnja kako bi osigurao da radi u sigurnom opsegu. Ako obrtni moment premašuje granicu, PLC može automatski smanjiti brzinu zavrtnja kako bi spriječio oštećenje stroja.
Kontrola pritiska
Održavanje odgovarajućeg pritiska u kalupu je od suštinskog značaja za proizvodnju cevi ispravnih dimenzija i debljine zida. Pritisak u kalupu je određen brzinom protoka rastaljene smole i otporom kalupa. Ako je pritisak prenizak, cijevi mogu biti premale ili imaju tanak zid. Ako je pritisak previsok, cijevi mogu biti prevelike ili imaju debeli zid.
Kontrolni sistem koristi senzor pritiska za praćenje pritiska u kalupu. PLC zatim podešava brzinu puža ekstrudera ili brzinu protoka smole kako bi održao podešeni pritisak. Time se osigurava da proizvedene cijevi imaju željene dimenzije i kvalitet.
Kontrola hlađenja
Nakon što se cijevi istiskuju iz kalupa, potrebno ih je brzo ohladiti kako bi se učvrstile i zadržale svoj oblik. Brzina hlađenja je važan faktor koji utiče na kvalitet cijevi. Ako je brzina hlađenja suviše spora, cijevi se mogu deformirati ili imati unutarnja naprezanja. Ako je brzina hlađenja prebrza, cijevi mogu razviti pukotine ili imati krhku površinu.
Kontrolni sistem korišćene linije za ekstruziju PE cevi obično uključuje sistem hlađenja, kao što je vodeno kupatilo ili sistem za hlađenje vazduha. Operater može podesiti željenu brzinu hlađenja kroz HMI, a PLC će u skladu s tim prilagoditi brzinu rashladnog medija (vode ili zraka). Ovo osigurava da se cijevi ohlade odgovarajućom brzinom i da imaju željena svojstva.
Različite vrste upravljačkih sistema
Postoje različite vrste kontrolnih sistema dostupnih za korišćene linije za ekstruziju PE cevi, u zavisnosti od nivoa automatizacije i zahtevane sofisticiranosti. Neki od osnovnih upravljačkih sistema mogu imati samo jednostavne kontrole za uključivanje/isključivanje grijača i motora, dok napredniji sistemi mogu imati potpuno automatizirane funkcije, kao što su samodijagnostika i daljinski nadzor.
Na primjer, neki od našihKorištena linija za ekstruziju PE cijevidolaze sa najsavremenijim kontrolnim sistemom koji koristi napredne algoritme za optimizaciju procesa ekstruzije. Ovi sistemi mogu automatski prilagoditi parametre na osnovu vrste smole koja se koristi, željenih dimenzija cijevi i drugih faktora. Ovo ne samo da poboljšava kvalitet cevi, već i povećava efikasnost proizvodnje i smanjuje operativne troškove.
Naša ponuda proizvoda
Na raspolaganju imamo širok spektar korišćenih linija za ekstruziju PE cevi, svaka sa svojim jedinstvenim sistemom upravljanja. Na primjer, naš16mm - 32mm PE jedan izlazni dvocevni vodje popularan izbor za proizvodnju malih i srednjih cijevi. Poseduje sistem upravljanja lak za upotrebu koji omogućava lak rad i podešavanje ključnih parametara.
Još jedna odlična opcija je našaTroslojna proizvodna linija za koekstruziju Jinwei Hdpe. Ova linija je dizajnirana za proizvodnju visokokvalitetnih troslojnih HDPE cijevi. Njegov napredni kontrolni sistem osigurava preciznu kontrolu procesa ekstruzije za svaki sloj, što rezultira cijevima s odličnim mehaničkim svojstvima i performansama barijere.
Zaključak
Zaključno, kontrolni sistem korišćene linije za ekstruziju PE cevi je složen i bitan deo mašine. On igra ključnu ulogu u osiguravanju kvaliteta, efikasnosti i pouzdanosti procesa ekstruzije. Bilo da tražite osnovni sistem upravljanja ili napredniji automatizovani sistem, imamo pravo rešenje za vas.
Ako ste na tržištu za rabljenu liniju za ekstruziju PE cijevi ili imate bilo kakva pitanja o našim proizvodima, ne ustručavajte se kontaktirati. Tu smo da vam pomognemo da pronađete savršenu mašinu za vaše potrebe i da vam pružimo svu potrebnu podršku i uputstva. Hajde da započnemo razgovor i vidimo kako možemo zajedno da radimo na podizanju vaše proizvodnje lula na viši nivo!
Reference
- "Priručnik o tehnologiji ekstruzije plastike" od Allana A. Griffa.
- Tadmor i CG Gogos.